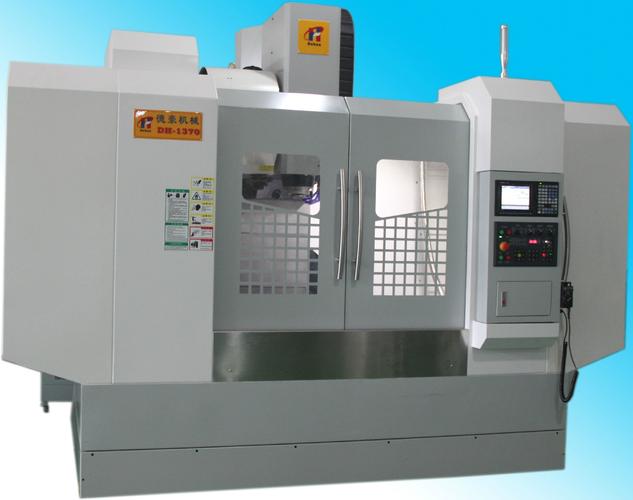
CK61100卧式数控车床 多功能金属切削与高频淬火工艺的完美融合
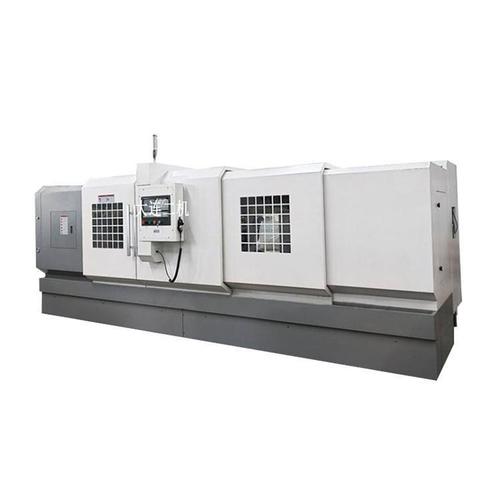
在现代化机械制造领域,大型轴类、盘套类及重型回转体零件的加工需求日益增长。CK61100卧式数控车床作为一款集高刚性、多功能与智能化于一体的重型金属切削机床,凭借其出色的切削能力和稳定的精度表现,成为能源、船舶、矿山、冶金及重型机械行业的理想选择。本文将深入解析CK61100的结构特点、多功能加工优势,以及高频淬火工艺在金属切削机床中的应用价值。
一、CK61100卧式数控车床:重型切削的可靠基石
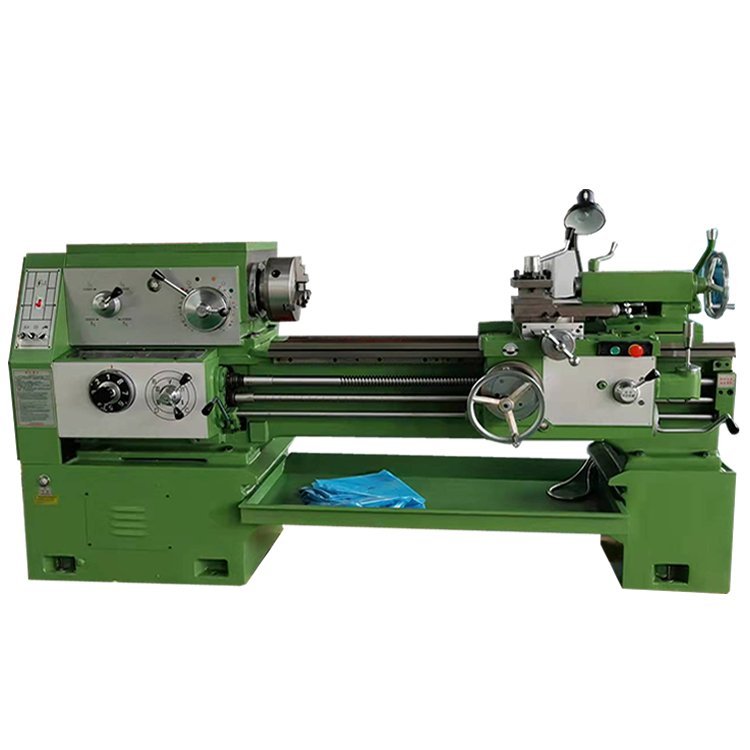
CK61100数控车床是标准的卧式平床身数控车床,其最大回转直径通常在1000mm以上,可加工长度从数米到十多米不等,专为应对大型金属工件的重负荷切削而 design。机床采用整体铸造或焊接的箱型床身,内部筋板布局经过有限元优化,具备极高的抗弯扭刚度,确保在强力切削时极少产生变形与振动。
主轴系统选用高精度双列圆柱滚子轴承与双向推力球轴承组合,搭配大功率交流伺服主轴电机,可实现无级调速和恒线速切削。X、Z轴均采用重载直线导轨或淬硬镶钢导轨,配合高精度滚珠丝杠和伺服驱动,定位精度可达±0.01mm,重复定位精度±0.005mm,满足精密加工与重切削的双重要求。数控系统通常配置FANUC、SIEMENS或广数等主流平台,支持多轴联动、螺纹切削、圆弧插补及刀具补偿等丰富功能。
二、多功能金属切削机床的卓越表现
“多功能”是CK61100卧式数控车床的核心竞争力。除了常规的外圆、内孔、端面、切槽和螺纹车削,该机床还可通过选配动力刀塔、Y轴、副主轴等模块,实现铣削、钻削、攻丝甚至偏心加工。一次装夹即可完成多工序复合加工,大幅减少工件周转次数,提升同轴度和位置精度。
具体而言,其多功能性体现在以下几个方面:
- 车铣复合能力:配备动力刀具的刀塔可驱动铣刀、钻头旋转,在轴类零件上直接铣削键槽、油槽或钻孔,省去二次装夹。
- 宽范围螺纹加工:支持公制、英制、模数及径节螺纹,可加工大螺距、非标螺纹。
- 自动换刀与刀库扩展:标准卧式六工位或八工位刀塔,可选配十二工位或伺服刀塔,满足复杂零件多刀具连续加工。
- 在线检测与误差补偿:部分高端配置可集成测头系统,实时监测尺寸并自动补偿刀具磨损。
这些功能使得CK61100不仅能胜任粗加工,也能完成半精及精加工,是名副其实的多功能金属切削机床。
三、高频淬火:提升金属切削机床关键零件寿命的利器
在CK61100这类重型金属切削机床的制造过程中,高频淬火是一種重要的表面强化工艺。机床的导轨、丝杠、齿轮、主轴等关键摩擦副零件,长期承受高载荷、高频率的摩擦磨损,若仅采用调质或正火处理,硬度和耐磨性往往不足。局部高频淬火可在零件表面获得高硬度(50-58HRC)、高耐磨性的马氏体组织,而心部仍保持较好的强韧性,实现“外硬内韧”的理想性能组合。
高频淬火依靠高频感应电流的集肤效应,仅对零件表层快速加热(通常几秒至几十秒),随后立即喷水或聚合物淬火,形成极细的隐晶马氏体。其优势明显:变形小、氧化脱碳少、生产率高且易于集成到自动化生产线。例如大型卧床导轨的滑动面、滚珠丝杠的滚道、传动齿轮的齿面等经过高频淬火后,机床的抗磨损能力和精度保持性显著提高。
对于用户而言,选择经过高频淬火处理的CK61100机床,意味着更长的导轨寿命、更稳定的切削精度和更低的维护成本。是否采用高频淬火以及淬火范围的合理性,已成为衡量重型机床耐用性的重要指标之一。
四、
CK61100卧式数控车床将重载切削能力、多工序复合加工与高频淬火等先进材料处理技术融为一体,既满足了大型金属零件高效加工的需求,又通过工艺细节确保了机床本身的长久精度。对于追求高刚性、高效率和长寿命加工的企业,CK61100无疑是一款值得投入的多功能金属切削机床。在选择时,建议同时关注制造厂家对导轨、丝杠等关键件的高频淬火工艺水平,这才是机床发挥持续生产力的根本保障。
如若转载,请注明出处:http://www.gzxinzhili.com/product/42.html
更新时间:2026-10-30 20:00:43